
Copyright © 2022 Adewo Automation Equipment Co., ltd. Reservados todos los derechos.
Links Sitemap RSS XML política de privacidad

El procesamiento de la regla de plegado detrás del embalaje
El embalaje puede parecer simple desde el exterior, pero el rendimiento final de una caja de cartón está determinado por muchos detalles dentro de su estructura. Un paquete debe plegarse en la posición correcta, abrirse suavemente, permanecer estable durante la producción y, en algunos casos, rasgarse o separarse de forma controlada.
Estos requisitos se traducen en diferentes estructuras de línea durante la fabricación de troqueles. Las reglas de hendido, las líneas de corte, la perforación y los puentes tienen diferentes propósitos y sus posiciones deben corresponder con el diseño del empaque.
Para los fabricantes de matrices, el desafío no es simplemente preparar líneas de diferentes longitudes. La tarea más importante es garantizar que cada línea procesada coincida con la estructura requerida por la caja final.
No todas las partes de un paquete necesitan el mismo procesamiento
Una caja plegable contiene normalmente paneles, secciones plegables, aberturas y zonas de conexión. Estas diferentes piezas no realizan la misma función, por lo que no siempre pueden utilizar el mismo tipo de línea.
Una regla de plegado se utiliza principalmente para crear una línea de plegado controlada. Guía el cartón para doblarlo en una posición predeterminada sin cortarlo por completo.
El corte se utiliza cuando es necesario separar el material por completo. La perforación es adecuada para áreas que necesitan un desgarro controlado, mientras que el puente puede mantener conectadas secciones seleccionadas después del troquelado.
En un solo dado, estas estructuras pueden trabajar juntas. El resultado final depende no sólo del método de procesamiento individual, sino también de si cada línea está posicionada correctamente en relación con las demás.
Corte: preparación de las longitudes necesarias
Antes de poder ensamblar la regla de hendido en un troquel, primero es necesario prepararla de acuerdo con las dimensiones del diseño del troquel.
Diferentes secciones de una caja requieren diferentes longitudes. Las secciones de corte exteriores, las secciones de plegado y las estructuras especiales pueden requerir diferentes longitudes de línea.
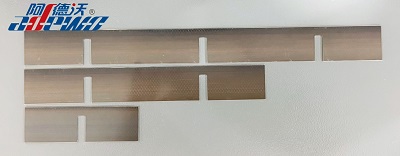
Si una línea se corta demasiado larga o demasiado corta, puede afectar su posición durante el montaje del troquel. En estructuras de matrices más complejas, incluso las pequeñas diferencias pueden dificultar la instalación o afectar la correspondencia de las secciones procesadas con el diseño original.
Por este motivo, la identificación de longitudes, la clasificación y el corte son pasos importantes en la preparación de la línea.
Para los fabricantes que manejan múltiples diseños de cajas al mismo tiempo, la identificación automática de diferentes longitudes de línea también puede simplificar el proceso de preparación y reducir la necesidad de separar manualmente los materiales antes del ensamblaje.
Perforación: Creando una lágrima controlada
No todos los paquetes están diseñados para abrirse únicamente mediante el plegado.
Muchas cajas y paquetes de cartón incluyen secciones desprendibles, áreas de fácil apertura u otras estructuras que deben separarse a mano. Para estas aplicaciones, una línea de corte continua haría que la sección se separara demasiado pronto.
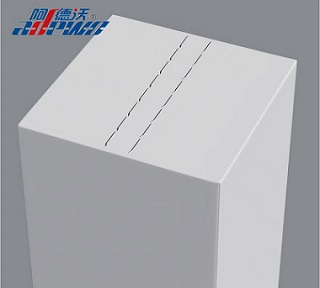
En cambio, la perforación crea una estructura de corte intermitente. Las secciones sin cortar mantienen el paquete conectado antes de abrirlo, mientras que las secciones cortadas proporcionan un camino definido para rasgarlo.
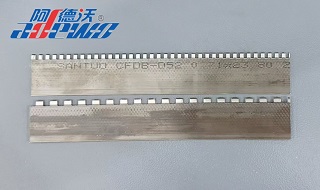
La disposición de la perforación debe coincidir con la estructura del embalaje y el método de apertura previsto. Demasiado corte puede debilitar la conexión, mientras que un corte insuficiente puede hacer que el paquete sea difícil de romper.
Esta es la razón por la que la perforación es un requisito de procesamiento diferente del corte y el hendido.
puente: Mantenimiento de puntos de conexión
Otro requisito común es mantener conectadas partes seleccionadas del cartón después del troquelado.
El puente crea puntos de conexión específicos a lo largo de la línea procesada. Estos puntos ayudan a mantener la integridad de la lámina durante la producción, manipulación u operaciones posteriores.
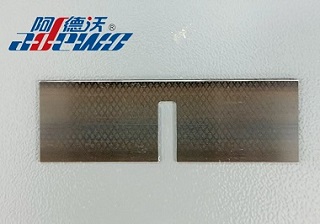
Para algunas estructuras de matrices, un solo puente no es suficiente. Es posible que se requieran múltiples puntos de conexión a lo largo de una sección, que es donde los puentes múltiples resultan útiles.
Algunos diseños también pueden requerir puentes en ambos lados, con posiciones de puente correspondientes en ambos lados de la línea.
La ubicación, el número y la disposición de los puentes deben considerarse junto con el diseño de la matriz. Su propósito no es simplemente agregar puntos de conexión, sino proporcionar el equilibrio requerido entre el corte y la conexión restante.
Labios: Mejora del corte de esquinas
Algunas estructuras de cartón requieren procesamiento adicional al final de una línea, especialmente donde se unen varias líneas o donde es importante tener una esquina limpia.
El labio crea una muesca al final de la regla. En el troquelado de cajas de cartón, esto puede ayudar a reducir los residuos de cartón en las esquinas después del corte, lo que da como resultado una esquina más limpia.
Los labios también pueden ayudar a reducir la interferencia cuando las reglas se cruzan o se ensamblan juntas. Esto se vuelve más relevante cuando el troquel contiene estructuras lineales compactas o complicadas.
Aunque la muesca procesada es pequeña, puede afectar la interacción entre líneas adyacentes y la calidad del cartón terminado.
¿Cómo se preparan estas líneas antes del ensamblaje del troquel?
El proceso de preparación comienza con el diseño del troquel digital.
Una vez que se determina la información de línea requerida, es necesario identificar y clasificar diferentes longitudes. Luego, las líneas se pueden cortar a las longitudes especificadas, mientras que las secciones que requieren un procesamiento especial pueden recibir estructuras relacionadas con perforaciones, puentes, rebordes o decapado.
Para un fabricante de troqueles, estos pasos están estrechamente relacionados. La longitud de corte, la posición de procesamiento y el ensamblaje final deben corresponder con el archivo de diseño original.
A medida que las estructuras de los envases se vuelven más detalladas, la preparación manual puede implicar mediciones, clasificación y procesamiento más repetidos. Por lo tanto, un proceso de preparación automatizado más organizado puede ayudar a que la transición del diseño digital al troquel físico sea más consistente.
ADEWO ABM-X1E PROMáquina cortadora clasificadora de longitud
La máquina cortadora y clasificadora de longitud ADEWO ABM-X1E PRO combina la identificación y clasificación automática de la longitud de la línea con funciones de corte y procesamiento de líneas múltiples.
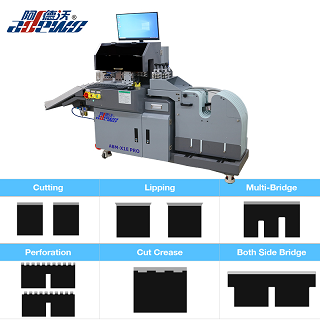
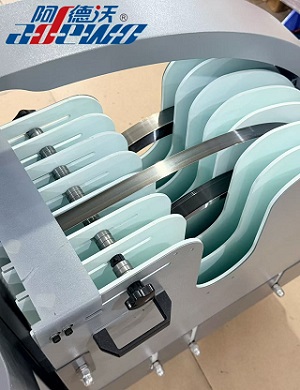
Diseñada para aplicaciones de fabricación de matrices, la máquina admite 7 bobinas de reglas y maneja espesores de reglas de 0,71, 1,05 y 1,42 mm, con alturas de regla de 22 a 60 mm.
Sus funciones de procesamiento incluyen:
Clasificación de longitud
Corte
Labios
Puente múltiple
Puente de ambos lados
Perforación
La máquina admite formatos de archivo DXF y DWG, lo que permite preparar información de procesamiento a partir de archivos de diseño de matrices de uso común.
| Grosor de regla opcional | 0,71, 1,05, 1,42 mm |
| Altura de regla admitida | 22-60 mm |
| Funciones de tres herramientas |
Puenteo, corte, bordeado, puente de ambos lados |
| Funciones de cuatro herramientas | Puente, corte, borde, perforación, puente de ambos lados |
| Funciones opcionales | Corte y pliegue, corte Conner, regla de hendido de 4 puntos/8 puntos, regla de pelado |
| Peso de la máquina | 330KG |
| Dimensión general | 1750*760*1250 mm (largo x ancho x alto) |
Del diseño de envases al procesamiento de líneas
Un paquete puede parecer sencillo cuando se lo ve como un producto terminado, pero su desempeño de plegado, apertura, rasgado y eliminación de desechos está estrechamente relacionado con la estructura del troquel detrás de él.
Una regla de plegado define dónde se pliega el cartón. El corte determina dónde se separa el material. La perforación crea una ruta de desgarro controlada, mientras que el puente mantiene las conexiones seleccionadas. Las estructuras relacionadas con el reborde y el decapado abordan requisitos más específicos dentro del troquel.
Cada proceso tiene su propio propósito, pero ninguno existe independientemente del diseño del empaque.
El archivo de troquel digital define la estructura requerida y la preparación precisa de la línea convierte esa información en líneas procesadas listas para el ensamblaje del troquel. Esta conexión entre el diseño del empaque, la construcción del troquel y el procesamiento de la línea es lo que permite que los pequeños detalles en un diseño digital se conviertan en funciones confiables en el empaque terminado.
Próximo:
Cómo hacer troqueles para bolsas de papel
Copyright © 2022 Adewo Automation Equipment Co., ltd. Reservados todos los derechos.
Links Sitemap RSS XML política de privacidad